
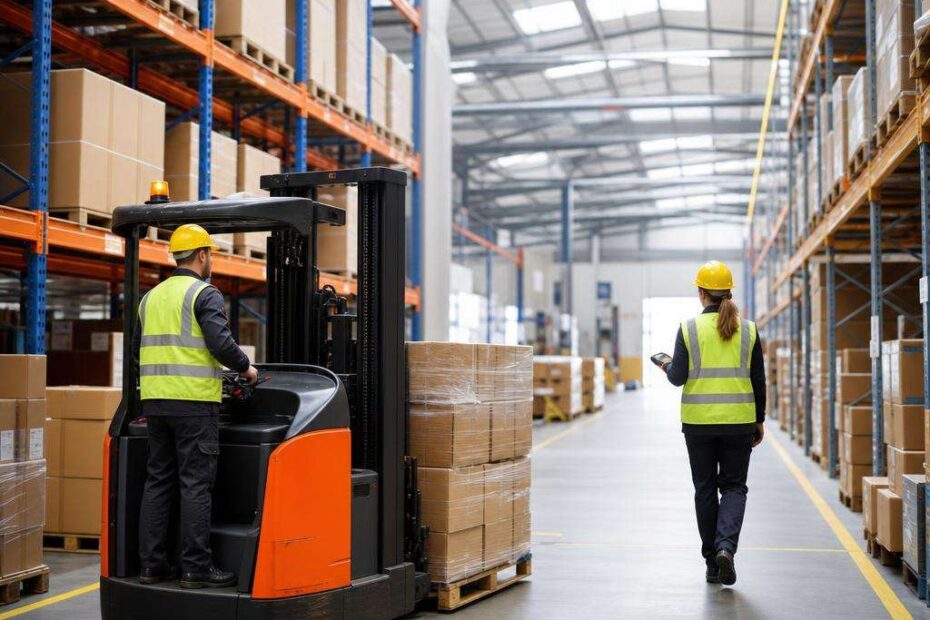
Produtividade em armazém raramente depende apenas de ampliar área, comprar sistemas caros ou substituir toda a operação. Em boa parte dos centros de distribuição de pequeno e médio porte, o ganho mais consistente vem de ajustes de fluxo, redefinição de layout e padronização de movimentos. Quando o operador anda menos, procura menos e reposiciona menos cargas, o resultado aparece em indicadores concretos: menor tempo por tarefa, menos avarias, melhor ocupação do espaço e redução de horas improdutivas.
Esse raciocínio é especialmente relevante para operações urbanas, negócios de varejo, distribuidores regionais, e-commerces e empresas de serviços com estoque de apoio. Nesses ambientes, o problema não costuma ser falta absoluta de espaço, mas uso ineficiente do espaço disponível. Corredores ficam obstruídos, itens de alto giro são armazenados longe da expedição, o picking cruza com a reposição e a movimentação interna passa a depender de improvisos. O custo disso não aparece só na folha de pagamento. Ele se espalha por atrasos, retrabalho e perda de capacidade operacional.
Um armazém enxuto corrige esse desperdício com lógica operacional. Em vez de discutir apenas metragem quadrada, a análise passa a considerar percurso, frequência de acesso, giro por SKU, pontos de congestionamento e tempo de ciclo. A pergunta central deixa de ser “quanto cabe” e passa a ser “como o estoque se move”. Essa mudança de foco permite elevar produtividade sem exigir grandes investimentos em infraestrutura.
Na prática, operações que revisam layout e fluxo conseguem ganhos rápidos em janelas curtas. É comum encontrar reduções de 10% a 25% no deslocamento interno após reorganização de endereçamento e reposicionamento de itens de maior giro. Em empresas com processos pouco padronizados, o efeito pode ser maior, sobretudo quando a gestão passa a medir o que antes era tratado por percepção.
O que é um armazém enxuto
Armazém enxuto é a operação desenhada para reduzir desperdícios de movimento, espera, transporte desnecessário, excesso de estoque mal posicionado e retrabalho. O conceito deriva dos princípios lean, mas aplicado à logística interna. Isso significa estruturar o espaço para que materiais avancem com fluidez, com menos interrupções e menor dependência de decisões improvisadas no piso.
Na rotina, desperdício de movimento aparece quando o operador percorre longas distâncias para coletar itens simples, precisa contornar pallets mal posicionados ou executa múltiplos deslocamentos para completar uma única ordem. Desperdício de espera surge quando o picking para porque a reposição não chegou, ou quando a expedição acumula volumes sem sequência de carregamento. Já o transporte desnecessário ocorre quando a carga muda de lugar várias vezes antes de sair do armazém.
Um diagnóstico técnico começa pelo mapeamento do fluxo atual. É preciso observar por onde entram os produtos, onde são conferidos, como são armazenados, em que momento ocorre a separação e qual é o trajeto até a expedição. Em muitos armazéns, esse fluxo não foi projetado; ele surgiu por adaptação. O resultado é uma operação funcional, mas com atritos invisíveis que consomem produtividade diariamente.
O princípio enxuto não exige complexidade analítica para começar. Um levantamento simples com planta baixa, marcação dos corredores, identificação de zonas de alto giro e registro de trajetos mais frequentes já revela gargalos relevantes. Com isso, a empresa consegue atuar em decisões práticas, como inverter áreas de armazenagem, aproximar SKUs críticos da saída ou criar faixas exclusivas para abastecimento.
Princípios de fluxo no armazém
Fluxo eficiente depende de sequência lógica e baixa interferência entre atividades. Recebimento, conferência, armazenagem, reposição, picking e expedição precisam se conectar sem cruzamentos excessivos. Quando a separação de pedidos usa os mesmos corredores e horários da movimentação de pallets, o risco de lentidão e acidente aumenta. Separar janelas operacionais ou delimitar rotas reduz esse conflito.
Outro princípio é a previsibilidade. Operações estáveis trabalham com endereçamento claro, critérios de armazenagem definidos e regras objetivas para reposição. Se cada operador decide onde guardar um item conforme a conveniência do momento, o estoque perde rastreabilidade física. Isso amplia o tempo de busca, gera divergência de inventário e afeta a acuracidade do atendimento.
Fluxo também depende de balanceamento entre entrada e saída. Há armazéns que concentram esforços na expedição e negligenciam o recebimento, criando fila interna de materiais sem endereçamento final. Outros fazem o oposto e lotam posições nobres com itens de baixo giro. O equilíbrio exige leitura de demanda, frequência de pedidos e sazonalidade. Um SKU que sai 40 vezes por dia não pode ocupar a mesma lógica de armazenagem de um item movimentado uma vez por semana.
Por fim, o fluxo precisa ser visível. Identificação de ruas, módulos, níveis, áreas de staging e zonas de devolução reduz dependência de memória operacional. Em operações menores, essa formalização costuma ser negligenciada porque a equipe “já conhece o estoque”. O problema aparece quando há troca de turno, férias, expansão do mix ou aumento repentino de volume.
Layout, rotas de picking e ocupação
Layout produtivo não é o que armazena mais pallets por metro quadrado, mas o que entrega melhor relação entre capacidade e velocidade operacional. Corredores estreitos demais, áreas de staging improvisadas e posições de picking mal definidas elevam a ocupação aparente, mas derrubam o ritmo. O projeto precisa equilibrar densidade com acessibilidade.
As rotas de picking merecem atenção especial porque concentram boa parte do tempo operacional. Em operações com pedidos fracionados, a separação representa um dos maiores custos ocultos do armazém. Se o operador precisa atravessar toda a instalação para coletar itens de giro alto, o tempo por pedido cresce sem agregar valor. Reorganizar a curva ABC do estoque costuma produzir ganhos rápidos. Itens A devem estar mais próximos da expedição e em posições ergonomicamente favoráveis.
Outra medida técnica é revisar o sentido das rotas. Muitos armazéns deixam o operador circular de forma livre, o que aumenta cruzamentos e voltas desnecessárias. Definir fluxo unidirecional em determinados corredores, criar pontos de retorno e padronizar a sequência de coleta reduz o tempo de deslocamento. Em operações com alto volume de pedidos pequenos, essa disciplina operacional faz diferença acumulada ao longo do turno.
A ocupação do espaço também deve considerar áreas de apoio. Embalagem, conferência final, devoluções e materiais de consumo não podem invadir zonas de circulação. Quando caixas vazias, pallets ociosos ou produtos em quarentena ocupam corredores, o layout perde eficiência sem que a empresa perceba de imediato. Um armazém enxuto trata essas áreas como parte do fluxo, e não como sobras de espaço.
Métricas que mostram eficiência real
Sem métricas, a percepção domina a gestão. O primeiro indicador relevante é o tempo de ciclo do pedido, do momento em que a ordem é liberada até sua disponibilidade para expedição. Esse dado mostra se o fluxo interno responde com agilidade ou se há filas ocultas entre etapas. Em operações simples, uma planilha com horário de início e término por lote já permite identificar padrões.
Outra métrica central é a produtividade por operador ou por hora. Ela pode ser medida em linhas separadas, pedidos concluídos, caixas movimentadas ou pallets abastecidos, conforme o perfil da operação. O erro comum é analisar apenas volume total diário. Sem segmentar por atividade, a empresa não descobre se o gargalo está na separação, na reposição ou no deslocamento.
Também vale monitorar distância média percorrida por tarefa, taxa de ocupação útil, acuracidade de inventário e índice de avarias. Uma operação pode parecer rápida, mas perder margem com danos em produtos e retrabalho de conferência. Da mesma forma, um armazém lotado pode ter ocupação alta e eficiência baixa se boa parte das posições estiver preenchida por itens de baixa rotatividade ou estoque obsoleto.
Indicadores de segurança completam a análise. Quase acidentes, colisões leves, esforço excessivo e afastamentos por sobrecarga física têm impacto operacional direto. Em armazéns com movimentação manual intensa, a produtividade cai antes mesmo de aparecer no relatório final, porque a fadiga reduz ritmo, atenção e qualidade de execução.
Automação leve que cabe no orçamento
Automação leve é a adoção de recursos mecânicos e elétricos que melhoram a movimentação sem exigir a estrutura de um projeto de automação de grande porte. Para muitas empresas, esse é o caminho mais racional. Em vez de investir de imediato em sistemas complexos, faz mais sentido atacar o ponto onde o esforço operacional é maior e o retorno aparece mais rápido.
No contexto do armazém, isso inclui equipamentos de apoio à elevação, transporte e reposição de cargas. O ganho não está apenas na velocidade. Está na constância da operação. Processos muito dependentes de força física ou de improviso variam conforme o turno, o volume e a condição do operador. Quando a movimentação se torna mais assistida, a produtividade fica menos sujeita a oscilação.
Empresas com orçamento controlado costumam subestimar esse tipo de melhoria porque associam automação a alto CAPEX. Mas a conta deve considerar custo por tarefa, horas improdutivas, risco de avaria e limitação de capacidade. Se a equipe perde tempo para deslocar, elevar ou reposicionar cargas com esforço manual excessivo, o gasto já existe. Ele só está diluído na rotina.
Uma solução recorrente nessa faixa de investimento é a adoção de equipamentos de movimentação intermediária, capazes de atender operações de baixa e média intensidade com mais segurança e menor desgaste físico. Nesse cenário, a empilhadeira semi elétrica costuma ser consultada por empresas que buscam elevar eficiência sem migrar imediatamente para uma frota elétrica completa.
Para saber mais sobre a importância da logística de armazéns e como evoluir na carreira, visite o nosso artigo complementar.
Como o equipamento melhora a movimentação
O principal ganho operacional está na redução do esforço repetitivo em tarefas de elevação e deslocamento assistido. Em armazéns que usam soluções totalmente manuais, a reposição de posições, a retirada de pallets e o abastecimento de áreas de picking consomem tempo excessivo e exigem mais energia física da equipe. Isso reduz ritmo ao longo do turno e limita a capacidade de resposta em picos de demanda.
Ao mecanizar parte dessas atividades, a operação ganha regularidade. O operador executa a movimentação com menos interrupções, mantendo padrão de desempenho por mais tempo. Em termos práticos, isso ajuda a reduzir o intervalo entre separação e reabastecimento, um ponto crítico em estoques com alto giro. Quando a reposição atrasa, o picking para. Quando a movimentação interna flui, a expedição mantém cadência.
Há ainda impacto sobre o aproveitamento vertical. Muitas empresas armazenam mal porque evitam posições mais altas devido à dificuldade operacional. Com equipamento adequado, o estoque passa a usar melhor níveis intermediários e superiores, liberando áreas antes ocupadas no piso. Isso é especialmente útil em imóveis urbanos, onde expandir área tem custo elevado e, em muitos casos, não é viável no curto prazo.
Outro ponto é a padronização. Equipamentos de apoio reduzem a improvisação no manuseio de cargas. Menos improviso significa menor chance de desalinhamento de pallets, danos em embalagem e bloqueios temporários de corredor por movimentação mal executada. O efeito combinado aparece em produtividade e controle operacional.
Fadiga, ergonomia e segurança
Fadiga operacional é um fator de custo, não apenas de bem-estar. Em atividades repetitivas, o desempenho cai progressivamente quando a tarefa exige esforço físico elevado. O operador leva mais tempo para concluir movimentos simples, erra mais na conferência e tende a adotar atalhos inseguros para manter o ritmo. Esse padrão é comum em operações com equipe enxuta e volume variável.
Melhorar ergonomia reduz esse desgaste acumulado. Quando a movimentação de carga exige menos força e menos posturas inadequadas, a empresa preserva a capacidade produtiva do turno inteiro. Isso vale principalmente para reposição de picking, abastecimento de áreas de separação e manobras em espaços controlados, onde a repetição de movimentos é alta.
Na segurança, o benefício não se limita à prevenção de acidentes graves. Pequenas ocorrências, como impactos leves, tombamento de volumes, prensagem de embalagem e obstrução de passagem, já afetam o fluxo e geram custo indireto. Equipamentos adequados, combinados com rotas bem definidas e treinamento básico, reduzem essas ocorrências e melhoram a previsibilidade da operação.
Para gestores, o ponto mais relevante é que segurança e produtividade não competem entre si. Em armazéns organizados, elas se reforçam. Corredores livres, movimentação assistida e regras claras de circulação diminuem risco e aceleram a execução. O erro é tratar segurança apenas como exigência formal, e não como variável de eficiência.
Checklist de 30 dias para eliminar gargalos
Ganhos rápidos dependem de execução disciplinada. Um plano de 30 dias funciona bem porque permite testar mudanças sem paralisar a operação e sem exigir investimento alto de imediato. O objetivo não é redesenhar todo o armazém em um mês, mas remover desperdícios evidentes, medir efeito e consolidar padrões que possam ser mantidos.
Na primeira semana, o foco deve ser diagnóstico visual e coleta de dados básicos. Mapeie corredores, áreas congestionadas, itens de maior giro, pontos de espera e trajetos mais frequentes. Registre tempos de separação, reposição e expedição. Se possível, acompanhe pedidos reais e anote quantas vezes o operador para, retorna ou muda de rota. Isso cria uma linha de base confiável.
Na segunda semana, avance para ajustes de baixo custo. Reenderece SKUs de curva A, retire materiais sem função operacional dos corredores, delimite áreas de staging e defina fluxo de circulação. Em muitos casos, apenas separar fisicamente devoluções, avarias e pallets vazios já libera espaço e reduz ruído operacional. Se a empresa trabalha com lotes pequenos, revise também a lógica de agrupamento de pedidos.
Na terceira e quarta semanas, padronize e compare resultados. Refaça a medição de tempos, distância percorrida e produtividade por hora. Se houve melhora, transforme a mudança em procedimento. Se o ganho foi marginal, revise a causa real do gargalo. O valor do checklist está justamente em testar hipóteses operacionais com critério, e não em adotar soluções genéricas.
Ações práticas de baixo custo
- Reposicionar itens de maior giro próximos da expedição.
- Criar endereçamento visível por rua, módulo e nível.
- Separar áreas de devolução, avaria e quarentena.
- Definir corredores livres e proibir armazenagem temporária neles.
- Padronizar horários ou janelas para reposição.
- Eliminar pallets, caixas e materiais sem uso do piso operacional.
- Revisar altura e acessibilidade das posições de picking.
- Estabelecer rota padrão para separação de pedidos.
- Registrar produtividade por atividade, e não apenas por turno.
- Treinar equipe para o novo fluxo e revisar aderência após 7 dias.
Como medir os ganhos de produtividade
O erro mais comum após uma mudança de layout é avaliar apenas a sensação de melhora. O correto é comparar indicadores antes e depois. Meça tempo médio por pedido, pedidos concluídos por hora, tempo de reposição, número de deslocamentos por ordem e incidência de interrupções por falta de abastecimento. Esses dados mostram se o fluxo ficou de fato mais enxuto.
Também acompanhe indicadores de qualidade. Verifique se houve queda em erros de separação, avarias e divergências de estoque. Às vezes, a produtividade aparente sobe porque a equipe acelera, mas o retrabalho aumenta. O ganho real só existe quando velocidade e precisão evoluem juntas.
Se a operação possui sazonalidade, compare períodos equivalentes. Não faz sentido medir uma semana de baixa contra um pico promocional. O ideal é usar amostras comparáveis ou normalizar o dado por volume processado. Em armazéns menores, uma análise por 100 pedidos ou por 100 linhas separadas costuma funcionar bem.
Quando o gestor transforma melhorias em rotina de medição, o armazém deixa de operar por reação. Essa é a base do ganho sustentável: fluxo claro, layout funcional, movimentação mais assistida e indicadores simples, porém consistentes. Em vez de buscar produtividade por expansão imediata, a empresa passa a extrair mais resultado da estrutura que já possui.