
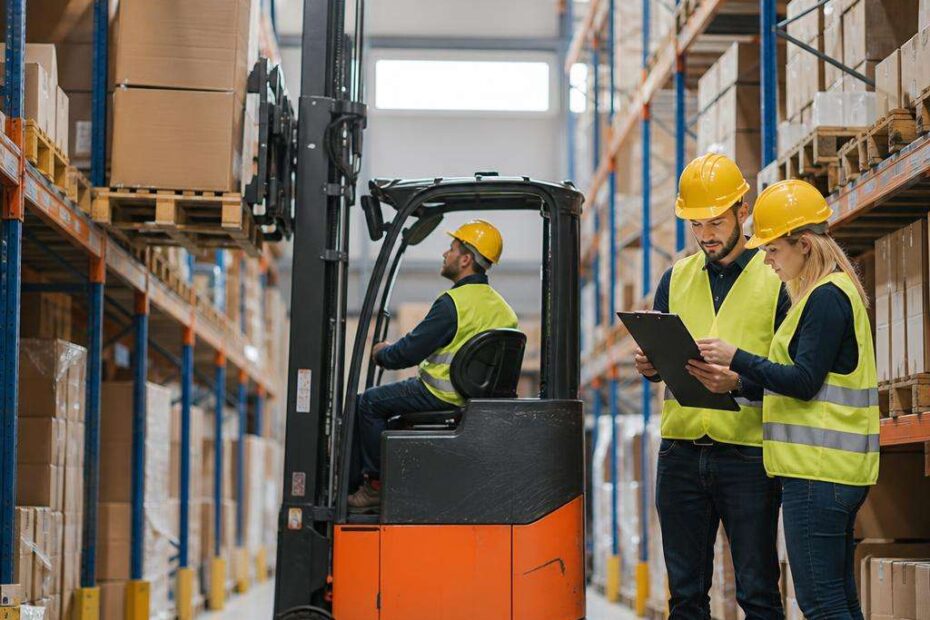
Reduzir custo em operação de armazém exige atacar três frentes ao mesmo tempo: movimentação interna, ocupação do espaço e previsibilidade da execução. Em muitas empresas, o gasto não está apenas no frete ou na folha, mas no conjunto de perdas silenciosas: deslocamentos excessivos, baixa densidade de armazenagem, avarias, retrabalho no picking e parada de equipamento fora de hora. Quando esses pontos são medidos de forma integrada, a produtividade sobe sem depender apenas de aumento de equipe.
O erro mais comum é tratar o armazém como um centro de custo isolado, sem conexão com compras, vendas, transporte e nível de serviço. Na prática, qualquer atraso na separação, erro de endereçamento ou limite físico de armazenagem afeta prazo de entrega, ruptura, ocupação de doca e até necessidade de aluguel de área extra. Por isso, a gestão eficiente do armazém começa com diagnóstico operacional e termina em decisão financeira.
Empresas que operam com SKUs variados, giro misto e pressão por lead time curto precisam revisar o desenho da operação com critérios técnicos. Isso inclui layout, slotting, largura de corredor, altura útil, perfil de carga, tipo de pallet, curva ABC, janela de recebimento e lógica de reabastecimento. Sem esse alinhamento, o armazém cresce em complexidade mais rápido do que a capacidade de controle.
O ganho real aparece quando a operação deixa de reagir ao volume diário e passa a trabalhar com padrão. Padrão de rota, padrão de armazenagem, padrão de abastecimento e padrão de manutenção. Esse conjunto reduz variabilidade, melhora segurança e cria base para comparar turnos, equipes, equipamentos e áreas com indicadores confiáveis.
O cenário do armazém moderno
O armazém atual opera sob pressão de prazo mais curto, mix maior de produtos e custo imobiliário elevado. Em centros urbanos e eixos logísticos próximos ao consumo, o metro quadrado ficou mais caro, o que força operações a extrair mais capacidade da mesma área. Nesse contexto, aumentar densidade de armazenagem deixou de ser projeto pontual e passou a ser estratégia recorrente.
Ao mesmo tempo, o cliente final e o comprador corporativo toleram menos atraso e menos erro. Pedidos menores, mais frequentes e com janelas de entrega apertadas exigem separação mais ágil. Isso altera a lógica de operação: o armazém precisa ser desenhado não apenas para estocar, mas para movimentar com fluidez. Área ocupada sem giro é custo parado; área mal organizada gera fila, cruzamento de fluxo e perda de produtividade.
Há também uma mudança importante no perfil de risco. Segurança operacional ganhou peso porque incidentes com equipamentos, quedas de carga e colisões afetam pessoas, estoque, estrutura e seguro. Um armazém produtivo não é o que apenas movimenta mais por hora, mas o que mantém ritmo consistente com baixa taxa de avaria e conformidade com normas internas de circulação, empilhamento e inspeção.
Outro fator relevante é a digitalização da gestão. Mesmo operações de médio porte já conseguem trabalhar com coletores, WMS, dashboards de ocupação e telemetria básica de equipamento. O ponto técnico aqui é simples: sem dados de tempo, percurso, ocupação e erro, a empresa tende a investir no ativo errado. Muitas vezes, o problema atribuído à falta de espaço é, na verdade, falha de endereçamento, slotting inadequado ou fluxo mal distribuído entre recebimento, pulmão e picking.
Onde o custo operacional costuma escapar
Uma fonte clássica de desperdício é o deslocamento sem carga. Equipamentos percorrem longas distâncias para armazenar, reabastecer ou corrigir endereços por falhas de planejamento. Quando o layout não respeita frequência de giro e afinidade entre itens, o operador gasta mais tempo em trânsito do que em movimentação útil. Em operações com centenas de pallets por dia, poucos minutos extras por ciclo representam muitas horas no fim do mês.
Outra perda recorrente está na baixa ocupação cúbica. Armazéns com pé-direito alto e corredores largos demais acabam pagando por volume que não utilizam. Isso se agrava quando a empresa mantém estoques de segurança superdimensionados por falta de confiança na acuracidade. O resultado é duplo: mais capital empatado e menos área disponível para produtos de maior giro.
Avarias e erros de separação também pesam no custo total. Um pallet mal posicionado, uma manobra em espaço insuficiente ou uma carga mal unitizada pode gerar perda de produto, retrabalho e atraso na expedição. Em segmentos com margem apertada, como alimentos secos, material de construção, autopeças e bens de consumo, pequenas perdas percentuais corroem resultado operacional com rapidez.
Por fim, há o custo da indisponibilidade. Equipamento parado por manutenção corretiva, bateria sem gestão adequada ou operador sem treinamento específico reduz capacidade justamente nos horários de pico. Muitas empresas calculam apenas o custo direto do reparo, mas ignoram o efeito em fila, hora extra, atraso de carregamento e reprogramação interna.
Produtividade com segurança operacional
Ganhar produtividade sem comprometer segurança depende de processo e disciplina de execução. Corredores precisam ter largura compatível com o equipamento, sinalização visível, regras de preferência e áreas de pedestre segregadas sempre que possível. Esse controle reduz colisões e melhora a previsibilidade da operação, principalmente em turnos com maior pressão de volume.
O treinamento do operador deve ir além da habilitação básica. Cada ambiente tem particularidades: altura de elevação, tipo de piso, perfil de carga, variação de embalagem e intensidade de fluxo. Operador treinado para leitura de cenário e manobra em espaço restrito comete menos erro, preserva equipamento e mantém ritmo mais estável ao longo do turno.
Também é recomendável revisar periodicamente padrões de unitização. Pallets fora de medida, filme stretch insuficiente, produtos com centro de gravidade irregular e etiquetas mal posicionadas aumentam risco e reduzem velocidade. Em muitos armazéns, melhorar a qualidade da carga movimentada traz ganho imediato sem investimento elevado em infraestrutura.
Segurança, nesse caso, não concorre com produtividade. Ela reduz interrupção, incidente e retrabalho. Operações maduras tratam checklist pré-uso, inspeção visual, limite de velocidade e rotina de manutenção como parte do fluxo produtivo, não como burocracia paralela.
Do layout ao equipamento
Layout de armazém não deve ser definido apenas por disponibilidade de área. Ele precisa refletir perfil de operação. Se a empresa trabalha com alta variedade, necessidade de verticalização e corredores estreitos, a escolha do equipamento interfere diretamente na capacidade útil do espaço. É nesse ponto que a especificação técnica deixa de ser detalhe e passa a ser decisão estratégica.
Corredores largos facilitam manobra, mas consomem área valiosa. Em operações com limitação física ou aluguel elevado, reduzir largura de corredor e aumentar altura de armazenagem pode melhorar significativamente a ocupação cúbica. Isso exige estrutura de porta-pallet compatível, piso adequado, endereçamento preciso e equipamento apropriado para alcance e estabilidade.
No fluxo de picking, o layout precisa equilibrar velocidade de acesso e reposição. Itens de maior giro devem ficar em posições de fácil alcance e menor deslocamento. Já o estoque de pulmão deve sustentar reabastecimento sem bloquear o fluxo principal. Quando essa lógica falha, o armazém cria conflitos entre separação, armazenagem e abastecimento, reduzindo produtividade em horários críticos.
Nesse cenário, a empilhadeira retrátil tende a ser uma solução relevante para operações que buscam trabalhar melhor corredores estreitos, elevar carga em maiores alturas e aproveitar a verticalização sem sacrificar fluidez. A escolha, porém, deve considerar capacidade residual, altura de elevação, raio de giro, condição do piso, tipo de pallet e intensidade de uso por turno.
Quando corredores estreitos fazem sentido
Corredor estreito só entrega resultado quando o restante do sistema acompanha a decisão. Não basta aproximar estruturas para ganhar posições-palete. É necessário verificar se há padrão dimensional de carga, boa acuracidade de estoque e disciplina de endereçamento. Sem isso, a operação pode ganhar densidade e perder velocidade.
Em operações com alto custo de expansão física, a redução de corredor costuma ter lógica financeira clara. Se o ganho em capacidade adia aluguel de galpão adicional, evita obra ou reduz necessidade de estoque externo, o investimento em estrutura e equipamento tende a se pagar com mais rapidez. O cálculo deve incluir economia imobiliária, produtividade por hora e impacto na expedição.
Há, porém, limites técnicos. Piso irregular, pallets danificados e tráfego misto excessivo reduzem desempenho em corredores mais compactos. Nesses casos, a empresa precisa corrigir base operacional antes de avançar para maior densidade. Caso contrário, o projeto gera gargalo e aumenta risco de avaria.
Outro ponto decisivo é a disciplina de fluxo. Corredores estreitos funcionam melhor quando há regras claras de circulação, janelas de reabastecimento e menor interferência entre separação e armazenagem. Em armazéns com picos intensos, separar horários ou zonas de operação pode evitar congestionamento interno.
Verticalização e capacidade real
Muitas empresas subutilizam o pé-direito por receio de complexidade operacional. Esse receio é compreensível, mas precisa ser analisado com números. Se a estrutura suporta, o piso está adequado e o equipamento opera com segurança na altura necessária, verticalizar pode elevar a capacidade sem ampliar área locada. O ganho é particularmente relevante em regiões onde o custo por metro quadrado pressiona margem.
Capacidade real não é apenas quantidade de posições no porta-pallet. É a capacidade de armazenar, acessar e movimentar sem travar o fluxo. Um projeto mal balanceado cria muitas posições altas, mas pouca agilidade no abastecimento e na retirada. Por isso, a definição de níveis deve considerar giro, peso, frequência de acesso e criticidade de cada SKU.
A capacidade residual do equipamento em alturas maiores merece atenção especial. Um erro comum é olhar apenas a capacidade nominal. Na prática, conforme aumenta a altura de elevação, a capacidade efetiva muda. Esse detalhe impacta segurança, velocidade e limite do que pode ser armazenado em cada nível.
Também convém revisar a estratégia de slotting após verticalizar. Produtos de alto giro não devem ocupar posições que aumentem o tempo médio de acesso sem necessidade. A combinação mais eficiente costuma reservar áreas mais nobres para itens de maior frequência, deixando níveis superiores para estoque de apoio ou SKUs de menor saída.
Picking, reabastecimento e fluxo
Separação de pedidos concentra grande parte do custo operacional do armazém. Quando o picking é mal desenhado, o operador percorre distâncias maiores, cruza fluxos e depende de reabastecimento emergencial. Isso reduz taxa de linhas separadas por hora e aumenta probabilidade de erro. O layout precisa favorecer rotas curtas e reposição previsível.
Uma prática eficiente é separar fisicamente, sempre que possível, a área de picking da reserva. Isso diminui interferência entre quem separa e quem abastece. Em operações menores, onde a separação física não é viável, a alternativa é criar janelas de reabastecimento em horários de menor pressão. O objetivo é evitar bloqueio de corredores e disputa por acesso ao mesmo endereço.
O equipamento certo ajuda a sustentar esse fluxo. Em estruturas mais altas e compactas, a reposição precisa ocorrer com precisão para não gerar fila nem erro de endereço. Quando o reabastecimento falha, o picking para, mesmo que haja estoque no armazém. Essa desconexão entre estoque físico e disponibilidade operacional é uma das principais causas de perda de produtividade.
Por isso, o desenho do fluxo deve integrar recebimento, conferência, armazenagem, abastecimento, separação e expedição. Melhorar apenas um trecho raramente resolve o problema estrutural. O ganho consistente vem da redução de conflitos entre etapas.
Checklist de execução em 30 dias
Projetos de melhoria em armazém perdem força quando ficam excessivamente conceituais. Um plano de 30 dias funciona melhor porque obriga priorização, cria ritmo de acompanhamento e produz evidência rápida de resultado. O foco inicial deve estar em mapear fluxo, medir gargalos e corrigir as causas de maior impacto financeiro e operacional.
Na primeira semana, a recomendação é levantar dados básicos da operação. Isso inclui volume recebido e expedido por dia, ocupação por rua e nível, tempo médio de armazenagem, linhas separadas por hora, taxa de erro, avarias, horas paradas de equipamento e distância média percorrida por processo. Se o sistema não entrega tudo, vale combinar extração parcial com observação em campo.
Na segunda semana, a empresa deve validar o layout real contra o layout desenhado. Em muitos armazéns, o fluxo formal não corresponde ao uso prático do espaço. Endereços viram áreas de exceção, corredores acumulam pallets temporários e o pulmão invade a separação. Identificar essas distorções ajuda a atacar a origem do gargalo, não apenas o sintoma.
Nas duas semanas seguintes, entram ajustes de execução: revisão de slotting, padronização de rotas, treinamento direcionado, manutenção preventiva e definição de indicadores com meta diária. O ideal é que cada ação tenha responsável, prazo e efeito esperado, facilitando o cálculo de retorno.
Mapeamento de fluxo e gargalos
O mapeamento deve seguir a jornada da carga, da doca ao embarque. Registre tempos de espera, pontos de acúmulo, cruzamentos de rota e atividades que não agregam valor, como dupla movimentação ou conferência repetida. Em operações com múltiplos turnos, compare desempenho por faixa horária, porque o gargalo pode estar concentrado em momentos específicos.
Uma ferramenta simples e eficaz é classificar cada etapa em quatro grupos: movimentação, espera, conferência e correção. Em geral, as maiores oportunidades estão em espera e correção. Se o armazém move bem, mas espera doca, equipamento ou endereço livre, o problema é de sincronização. Se corrige muito, falta padrão, treinamento ou acuracidade.
Esse diagnóstico deve considerar também o perfil de SKU. Itens de alto giro, grande volume ou maior sensibilidade a avaria merecem análise separada. Misturar tudo em média geral esconde problemas relevantes. Um armazém pode ter bom indicador agregado e, ainda assim, falhar justamente nos produtos que mais afetam faturamento ou nível de serviço.
Ao final do mapeamento, priorize poucas ações de alto impacto. Exemplo: reorganizar a curva A para reduzir deslocamento, redefinir janelas de reabastecimento e eliminar área improvisada que bloqueia corredor principal. Melhorias simples, bem executadas, costumam gerar resultado mais rápido do que mudanças amplas sem controle.
KPIs, treinamento e manutenção
Sem indicador operacional claro, a gestão do armazém vira percepção. Os KPIs mínimos para acompanhar em rotina são: ocupação, acuracidade, produtividade de picking, tempo de ciclo de recebimento, tempo de ciclo de expedição, taxa de avaria e disponibilidade de equipamento. Se possível, monitore também deslocamento por tarefa e percentual de retrabalho.
Treinamento deve ser orientado por falha observada, não por conteúdo genérico. Se há erro de endereçamento, treine conferência e leitura de posição. Se há baixa produtividade, revise rota, sequência de coleta e padrão de abastecimento. Se há incidente com equipamento, foque checklist, manobra e limite operacional. A capacitação precisa se conectar ao indicador que se deseja melhorar.
Na manutenção, o básico bem feito evita perda relevante. Inspeção diária, calendário preventivo, controle de bateria e registro de anomalias reduzem parada corretiva. Em operações intensas, alguns minutos de verificação no início do turno economizam horas de indisponibilidade no pico. Esse efeito costuma ser subestimado pela gestão financeira.
Também vale acompanhar o custo de manutenção por equipamento e por hora útil. Esse dado ajuda a decidir entre manter, reformar ou substituir. Em certos casos, o equipamento aparentemente mais barato sai caro por baixa disponibilidade e consumo maior de recursos indiretos.
Cálculo de ROI sem distorção
O retorno sobre investimento em armazém deve combinar economia direta e ganho de capacidade. Economia direta inclui redução de hora extra, avaria, retrabalho, aluguel de área externa e manutenção corretiva. Ganho de capacidade inclui armazenar mais na mesma área, expedir mais por turno e sustentar crescimento sem ampliar estrutura no curto prazo. Veja mais sobre armazéns enxutos e produtividade.
Um exemplo prático: se a revisão de layout e equipamento permite aumentar em 20% a capacidade útil e reduzir em 12% o tempo médio de separação, o benefício não está apenas no custo atual. Está também na postergação de expansão física e na melhora do nível de serviço. Esse efeito precisa entrar na conta para evitar decisão conservadora demais.
Outro cuidado é separar ganho pontual de ganho recorrente. Uma arrumação inicial pode liberar espaço temporário, mas o ROI verdadeiro depende de manutenção do padrão. Por isso, indicadores e auditoria de processo são parte do retorno, não apenas instrumentos de controle. Sem sustentação, o resultado se dissolve em poucos meses.
Ao fechar o ciclo de 30 dias, consolide linha de base, resultado obtido e próximos passos. Se o projeto mostrou redução de deslocamento, melhora de ocupação e menor parada de equipamento, avance para ações estruturais maiores. Se os dados ainda forem instáveis, refine processo antes de investir pesado. A operação de armazém responde melhor a decisões graduais, sustentadas por medição objetiva e execução disciplinada.