
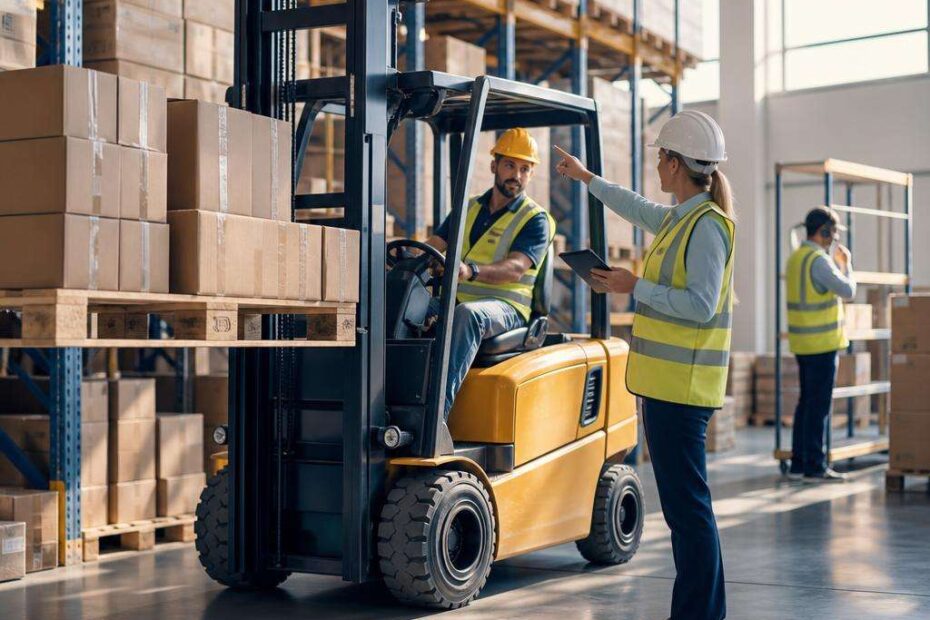
Gargalo operacional em armazém raramente nasce de um único erro. Na prática, ele surge da soma entre layout mal ajustado, fluxo de materiais sem padronização, uso inadequado de equipamentos, pausas não planejadas e falhas de comunicação entre recebimento, armazenagem, separação e expedição. O efeito aparece rápido: mais deslocamentos, maior tempo de ciclo, ocupação ineficiente de docas, retrabalho e perda de margem por custo operacional invisível.
Em operações de médio porte, um atraso de poucos minutos por ciclo pode representar horas perdidas ao fim da semana. Se uma equipe executa 120 movimentações por turno e cada uma sofre dois minutos extras por rota ruim, fila interna ou espera por equipamento, a operação perde 240 minutos produtivos por turno. Esse tempo não entra como linha isolada no DRE, mas aparece em horas extras, menor capacidade de atendimento e aumento do custo por pedido expedido.
O diagnóstico técnico precisa começar pela observação do processo real, não pelo procedimento escrito. Em muitos armazéns, o fluxo desenhado no papel prevê uma sequência lógica, mas o operador lida com corredores bloqueados, endereçamento inconsistente, pallets fora do padrão e prioridades alteradas por mensagens informais. Quando a rotina operacional depende de improviso frequente, há um sinal claro de que o sistema perdeu previsibilidade.
Eliminar gargalos exige três frentes simultâneas: medir onde o tempo é consumido, corrigir causas estruturais e manter disciplina de execução. Sem essa combinação, a empresa até melhora um indicador por alguns dias, mas volta ao patamar anterior porque o problema estava na forma de operar, e não apenas no esforço da equipe.
Fluxo interno e tempo de ciclo
O fluxo interno é o primeiro ponto a ser auditado porque concentra grande parte das perdas silenciosas. Um armazém eficiente reduz cruzamentos desnecessários entre recebimento, conferência, armazenagem, picking e expedição. Quando essas áreas competem pelo mesmo espaço ou compartilham rotas sem prioridade definida, surgem filas internas, espera por liberação e aumento do risco de avarias.
Um erro recorrente é medir produtividade apenas por volume movimentado. Esse indicador mostra resultado final, mas não revela quanto esforço foi necessário para alcançá-lo. O dado mais útil para identificar gargalos é o tempo de ciclo por atividade: descarga, conferência, put-away, reabastecimento, separação, consolidação e carregamento. Ao quebrar o processo em etapas, a gestão encontra onde o tempo escapa.
Outra falha comum está na variação operacional entre turnos. O turno da manhã pode registrar bom desempenho porque recebe menos urgências, enquanto o turno da tarde sofre com acúmulo de pedidos, reposição tardia e congestionamento nas docas. Sem separar a análise por janela horária, a média diária mascara o gargalo e dificulta a correção.
Uma prática eficaz é mapear o trajeto real dos operadores durante cinco dias consecutivos. Esse levantamento costuma mostrar percursos maiores que o previsto, retornos ao mesmo endereço, busca manual por pallets e esperas por instrução. Com esses dados, fica mais fácil redesenhar zonas de trabalho, ajustar posições de estoque e reduzir movimentos sem valor agregado.
Layout, endereçamento e ocupação
Layout ineficiente não significa apenas falta de espaço. Em muitos casos, o problema está na distribuição errada do espaço disponível. Produtos de alto giro posicionados longe da expedição, corredores estreitos para a operação prevista, áreas de staging subdimensionadas e docas sem segregação por tipo de carga criam atritos diários que reduzem a capacidade total do armazém.
O endereçamento também pesa diretamente no desempenho. Quando a lógica de localização não acompanha giro, peso, cubagem e frequência de acesso, a equipe perde tempo procurando materiais ou executando reposições em excesso. Itens de classe A devem ocupar posições de acesso rápido. Produtos sazonais precisam de revisão periódica de slotting. Sem esse cuidado, o armazém opera com esforço acima do necessário.
A ocupação excessiva é outro fator crítico. Um armazém muito cheio parece eficiente do ponto de vista de uso do espaço, mas costuma operar pior. Taxas de ocupação acima do limite funcional reduzem áreas de manobra, dificultam inventário rotativo, ampliam bloqueios temporários e elevam o tempo de movimentação. Em várias operações, o ganho de armazenagem é anulado pela perda de fluidez.
Uma análise técnica do layout deve considerar pelo menos quatro variáveis: distância média percorrida, taxa de ocupação por zona, tempo de acesso por endereço e volume de movimentações cruzadas. Com esses dados, a empresa consegue decidir se precisa rever corredores, remanejar famílias de produtos ou ampliar áreas de apoio operacional.
Claro, a comunicação operacional e a tomada de decisão eficazes também são fundamentais. Ordens de prioridade alteradas por mensagem informal, divergência entre sistema e operação e ausência de critérios para urgências são alguns exemplos de interrupções que desorganizam a rotina.
Comunicação operacional e tomada de decisão
Boa parte dos gargalos não nasce no piso, mas na forma como a informação circula. Ordens de prioridade alteradas por mensagem informal, divergência entre sistema e operação, ausência de critérios para urgências e falha no repasse entre turnos criam interrupções que desorganizam a rotina. Cada ajuste improvisado gera uma cadeia de pequenos atrasos.
Quando o operador precisa confirmar tarefas a todo momento, há perda de autonomia operacional. Isso ocorre em armazéns sem regra clara de sequenciamento, sem painel visual de prioridades ou com baixa integração entre WMS, supervisão e expedição. O resultado é simples: mais tempo parado, mais deslocamento sem execução e maior dependência de pessoas-chave.
A passagem de turno merece atenção especial. Sem um protocolo objetivo, o time seguinte começa o trabalho com informações incompletas sobre pendências, avarias, equipamentos indisponíveis, pedidos críticos e posições bloqueadas. Em poucas horas, a operação já acumula retrabalho e decisões baseadas em suposição.
Empresas que reduzem esse tipo de gargalo costumam padronizar três elementos: quadro visual com status das áreas, rotina curta de alinhamento por turno e critérios objetivos para reclassificar prioridades. O objetivo não é burocratizar, mas reduzir ruído e garantir que a execução siga uma lógica comum para toda a equipe.
Segurança como variável de produtividade
Tratar segurança como tema separado de produtividade é um erro de gestão. Acidentes, quase acidentes, avarias e bloqueios por condição insegura têm impacto direto no ritmo operacional. Um corredor obstruído, uma área sem demarcação adequada ou um pallet montado fora do padrão pode interromper várias atividades ao mesmo tempo.
Além do efeito imediato, a insegurança reduz velocidade operacional de forma crônica. Operadores tendem a compensar ambientes instáveis com maior cautela, trajetos alternativos ou pausas extras para checagem. Essa perda é racional e necessária, mas mostra que o problema estrutural está drenando capacidade produtiva.
Em operações com empilhadeiras, a segurança depende de visibilidade, piso adequado, sinalização funcional, gestão de pedestres e disciplina de circulação. Quando esses elementos falham, aumentam os conflitos entre equipamentos e pessoas, o tempo de espera em cruzamentos e a incidência de manobras corretivas.
Uma política madura de segurança usa indicadores operacionais, não apenas registros de acidente. Taxa de quase incidente, número de bloqueios por pallet fora do padrão, ocorrências de corredor obstruído e tempo de equipamento parado por avaria oferecem sinais antecipados. Esses dados ajudam a corrigir o processo antes que a perda se transforme em custo mais alto.
Escolha do equipamento certo para cada tarefa
Quando o equipamento vira gargalo
Escolher mal o equipamento de movimentação compromete toda a cadeia interna. O erro pode ocorrer por subdimensionamento, excesso de capacidade desnecessária ou inadequação ao ambiente. Uma empilhadeira incompatível com o corredor, com a altura de elevação ou com o tipo de piso força manobras extras, reduz velocidade e amplia risco de dano à carga e à estrutura.
Para quem precisa entender melhor os tipos de empilhadeira e suas aplicações operacionais, vale consultar fontes especializadas antes de definir compra, locação ou renovação de frota. Essa comparação ajuda a evitar decisões baseadas apenas em preço inicial, que depois geram custo elevado na rotina.
Há operações que concentram diferentes tarefas em um único modelo de equipamento por conveniência de compra ou manutenção. Esse padrão simplifica a frota, mas nem sempre entrega o melhor resultado. Recebimento, abastecimento de picking, movimentação em porta-pallet e carregamento final exigem características distintas de raio de giro, elevação, estabilidade e autonomia.
Outro problema frequente é a ociosidade escondida. Um equipamento pode parecer disponível, mas passa parte relevante do turno aguardando operador, bateria, liberação de corredor ou definição de tarefa. Nesses casos, a empresa conclui que precisa comprar mais ativos, quando o correto seria revisar alocação, janelas de uso e balanceamento da demanda.
Critérios para definir a melhor solução
A decisão técnica deve partir de cinco critérios: capacidade de carga, altura de elevação, largura de corredor, tipo de piso e intensidade de uso. Esses fatores definem se a operação precisa priorizar robustez, compactação, alcance, autonomia elétrica ou velocidade de deslocamento. Ignorar um desses pontos costuma gerar custo recorrente.
Também é necessário considerar o perfil da carga. Pallets instáveis, longarinas especiais, volumes alongados ou materiais sensíveis pedem configuração específica de garfos, acessórios e controle de movimentação. Um equipamento adequado à capacidade nominal pode ser inadequado para a geometria real da carga.
O ambiente operacional influencia diretamente. Áreas internas com restrição de emissão e ruído favorecem soluções elétricas. Pátios externos, rampas, pisos irregulares ou operações com alta exposição climática exigem análise mais rigorosa de tração, resistência e manutenção. A escolha correta reduz parada não programada e melhora previsibilidade.
Aplicações práticas por etapa do armazém
No recebimento, a prioridade costuma ser velocidade de descarga e capacidade de lidar com variações de volume ao longo do dia. Equipamentos com boa agilidade de entrada e saída nas docas reduzem fila de caminhões e liberam espaço para conferência. Se o recebimento divide área com expedição, a escolha do equipamento precisa considerar trânsito intenso e manobras curtas.
Na armazenagem vertical, o fator decisivo é a combinação entre altura útil e largura de corredor. Equipamentos inadequados para porta-pallet alto ou corredores compactos ampliam o tempo por posicionamento e elevam o risco de toque na estrutura. Em operações de alta densidade, alguns segundos a mais por ciclo geram perda relevante ao longo do mês.
No reabastecimento de picking, a previsibilidade importa mais que a força bruta. A máquina precisa atender janelas curtas, circular com segurança em áreas mistas e permitir reposição sem bloquear a separação. Quando o reabastecimento atrasa, o efeito aparece rapidamente em ruptura de endereço e queda de produtividade no picking.
Na expedição, o foco está em consolidar carga com fluidez e precisão. Equipamentos lentos ou pouco adequados à área de staging criam acúmulo próximo às docas e atrasam o carregamento. O ideal é que a frota seja pensada como parte do fluxo, e não como item isolado de patrimônio.
Plano prático de 30 dias para ganhar eficiência
Uma abordagem eficiente de 30 dias pode começar com a medição cuidadosa dos processos e ajustes práticos no fluxo e layout, similar ao que foi discutido no artigo Armazém Enxuto: Ajustes de Fluxo e Layout.
Semana 1: medir antes de corrigir
Nos primeiros sete dias, a prioridade é estabelecer uma linha de base confiável. A operação deve medir tempo de ciclo por etapa, ocupação de docas, taxa de reabastecimento no prazo, deslocamento médio por tarefa, percentual de avarias e disponibilidade dos equipamentos. Sem esse retrato inicial, qualquer melhoria vira percepção subjetiva.
Nessa fase, convém separar indicadores por turno, área e tipo de atividade. Uma média única esconde diferenças importantes. O recebimento pode estar dentro da meta, enquanto o put-away consome tempo excessivo. A expedição pode cumprir horário, mas à custa de horas extras e uso intensivo de urgências.
O gestor também deve realizar observação direta em campo. Planilhas mostram sintomas, mas o piso revela causas. Vale acompanhar operadores, registrar pontos de espera, identificar cruzamentos críticos e mapear tarefas interrompidas. Esse material gera uma lista objetiva de desperdícios reais.
Ao fim da semana, a empresa já deve ter um ranking dos três maiores gargalos por impacto em tempo e custo. A regra é simples: atacar primeiro o que afeta mais volume, mais frequência e mais áreas ao mesmo tempo.
Semana 2: ajustes rápidos no fluxo e layout
Com o diagnóstico em mãos, a segunda semana deve focar correções de implementação rápida. Isso inclui reorganizar endereços de alto giro, sinalizar rotas preferenciais, separar áreas de staging, liberar pontos de estrangulamento e revisar regras de prioridade. Pequenas mudanças físicas costumam gerar ganho imediato quando removem atritos diários.
Se houver excesso de deslocamento, uma ação eficiente é aproximar itens de maior saída da expedição ou da área de picking. Se o problema estiver na doca, a solução pode ser escalonar janelas de recebimento e carregamento para evitar sobreposição. O importante é agir sobre a causa, não apenas cobrar mais velocidade da equipe.
Nesse momento, também vale revisar o uso dos equipamentos. Realocar máquinas por faixa horária, ajustar operadores por tarefa e criar regras de compartilhamento reduz espera e melhora aproveitamento da frota existente. Em muitos casos, esse ajuste entrega ganho sem investimento adicional.
Ao final da segunda semana, os indicadores já devem mostrar tendência. Se nada mudou, o diagnóstico foi superficial ou a execução não foi sustentada. Esse checkpoint evita perder o mês inteiro em ações sem efeito real.
Semana 3: manutenção e confiabilidade operacional
Na terceira semana, o foco deve migrar para disponibilidade. Equipamento parado por manutenção corretiva, bateria mal gerida, rodas desgastadas ou falhas recorrentes em acessórios corroem produtividade de forma contínua. O custo não está apenas no reparo, mas no efeito em cadeia sobre filas e reprogramações.
Uma rotina mínima de manutenção diária precisa incluir checklist de início de turno, verificação de pneus ou rodas, garfos, sistema hidráulico, freios, bateria e itens de segurança. O supervisor deve validar não só o preenchimento, mas a qualidade da inspeção. Checklist sem ação corretiva vira formalidade sem valor operacional.
Além da frota, a infraestrutura exige atenção. Piso danificado, porta-pallet desalinhado, doca com restrição de acesso e sinalização apagada reduzem velocidade com segurança. A manutenção predial do armazém precisa ser tratada como parte da produtividade, e não como assunto paralelo.
Empresas que avançam nessa etapa costumam criar um painel simples com três dados: disponibilidade do equipamento, falhas recorrentes e tempo médio de atendimento da manutenção. Essa visibilidade ajuda a priorizar causas crônicas e melhora a previsibilidade da operação.
Semana 4: treinamento curto e padronização
Na quarta semana, a meta é consolidar o ganho obtido. Treinamentos curtos, específicos e aplicados no posto de trabalho funcionam melhor do que sessões longas e genéricas. O operador precisa revisar procedimento de movimentação, conferência, abastecimento, circulação e resposta a desvios com exemplos do próprio armazém.
Também é o momento de padronizar rotinas críticas: passagem de turno, abertura de doca, priorização de pedidos, bloqueio de avarias, reposição de picking e acionamento da manutenção. Quanto menos a operação depender de interpretação individual, maior a estabilidade do resultado.
Uma boa prática é definir metas visuais de curto prazo, como reduzir tempo de put-away em 15%, elevar disponibilidade da frota para 95% ou diminuir bloqueios de corredor pela metade. Metas objetivas facilitam acompanhamento diário e tornam o ganho operacional visível para a equipe.
Ao fechar os 30 dias, a gestão deve comparar a nova linha de base com a inicial e decidir o próximo ciclo de melhoria. Eficiência em armazém não vem de ação isolada. Ela depende de revisão contínua de fluxo, equipamento, manutenção, segurança e disciplina operacional. Quando esses elementos trabalham juntos, o armazém ganha velocidade sem perder controle e protege a margem com consistência.